Hjem / Nyheter / Bransjenyheter / Wire EDM for Aerospace: Presisjonsskjæringsveiledning for kritiske komponenter
Wire EDM for Aerospace: Presisjonsskjæringsveiledning for kritiske komponenter
Hjem / Nyheter / Bransjenyheter / Wire EDM for Aerospace: Presisjonsskjæringsveiledning for kritiske komponenter
Wire EDM for Aerospace: Presisjonsskjæringsveiledning for kritiske komponenter
2026-09-15
Butikken din mottar et parti Inconel 718 turbinbladlåseplater, en stabel med branntetninger i titan og et sett med herdede D2-innsatser for en smidyse for landingsutstyr. Tegningen krever profiltoleranser i området ±0,005 mm, overflatefinish bedre enn Ra 0,8 μm, og et omstøpt lag fritt for mikrosprekker. Produksjonsplanen gir deg syv dager.
Krav som disse er grunnen til at wire EDM inntar en så stabil plass i romfartsproduksjon. Wire EDM - også skrevet wire-cut EDM eller WEDM - fjerner materiale med kontrollerte elektriske utladninger i en dielektrisk væske, slik at hardheten og seigheten til arbeidsstykket ikke begrenser prosessen slik de begrenser fresing eller sliping. Materialeeer som er vanskelige eller umulige å skjære med kantverktøy kan likevel skjæres til en ferdig profil. Luftfartsbutikker har stolt på prosessen i flere tiår for spor av grantrær, kjølefunksjoner, presisjonsbraketter, tetningsringer og tynnveggede hus, der grader, verktøyavbøyning og slipebrenning ikke er akseptable.
Denne veiledningen dekker hvordan prosessen oppfører seg på romfartsmaterialer, hvor de praktiske grensene for toleranse, overflatefinish og overflateintegritet ligger, hvilken maskinklasse som er verdt å vurdere for en gitt delfamilie, og hva du skal verifisere før du legger inn en bestilling – inkludert en kuttetest på ditt eget materiale.
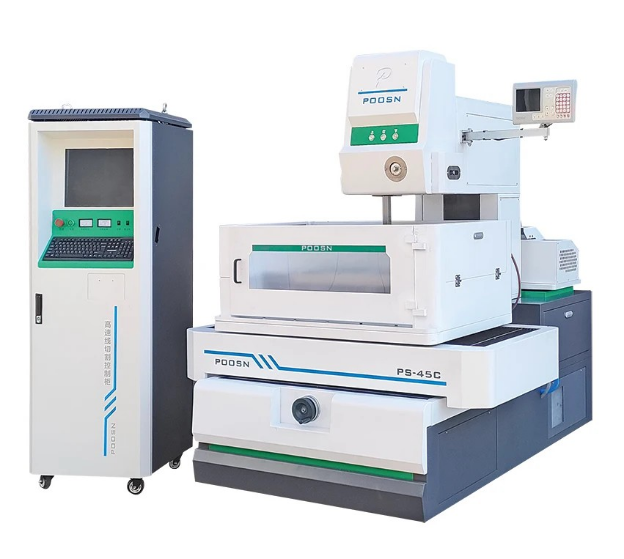
POOSN PSC-serien mellomhastighets wire EDM-maskin — multi-pass kutting for presisjonskomponenter og verktøy.
Hovedkonklusjon: Wire EDM er verdt å evaluere når hardhet, stram toleranse og overflateintegritet alle må oppfylles på samme del. Resten av denne guiden går gjennom materialoppførsel, toleranse- og finishgrenser, maskinvalg og hva du bør sjekke før du bestiller.
Hvorfor Wire EDM brukes til romfartskomponenter
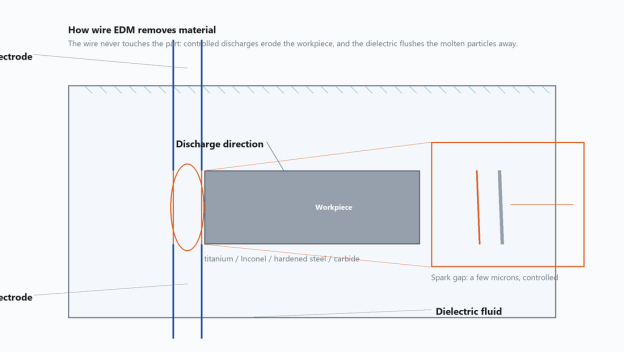
Wire EDM genererer hver utladning mellom en tynn strømførende trådelektrode og arbeidsstykket, med skjæresonen nedsenket i (eller spylt av) dielektrisk væske. Tråden berører aldri delen, gnistgapet holdes innenfor noen få mikron, og dielektrikumet frakter de smeltede partiklene bort. Fordi skjærekraften i hovedsak er null, bøyer seg ikke tynne vegger, ømfintlige detaljer rives ikke, og det er ikke noe kantverktøy som kan flise eller knekke. Det er dette som gjør en CNC-wire EDM-maskin til en naturlig passform for deler som ellers ville forvrengt under mekanisk belastning.
Fire egenskaper betyr mest i romfartsarbeid:
Materialhardhet er ikke en barriere. En helherdet verktøystålinnsats, et støpt Inconel-hus og en slitepute av sintret karbid kan kuttes på samme maskin; det som endres er den oppnåelige matehastigheten, ikke gjennomførbarheten.
Den varmepåvirkede sonen er tynn. Fordi hver utladning varer bare i mikrosekunder, og dielektrisket slukker overflaten umiddelbart, er det berørte laget mye tynnere enn ved laser- eller plasmaskjæring.
Det er ingen mekanisk grad. Det omstøpte laget er ensartet langs konturen, og det kan styres med trimpass i stedet for håndbehandling.
Stabelskjæring er praktisk. Flere tynne ark kan klemmes sammen og kuttes som én stabel, noe som øker produktiviteten for tetningsplater og shims.
For hver nye del kjører produksjonsplanleggingen for romfart en make-or-buy og prosesssammenligning. Den vanligste sammenligningen er wire EDM mot CNC-fresing, laserskjæring og abrasiv vannstråle for samme geometri.
Hvordan wire EDM fjerner materiale: Trådelektroden berører aldri arbeidsstykket, og dielektrikumet frakter de smeltede partiklene bort.
Hovedkonklusjon: Wire EDM velges for romfart når prioritet er null skjærekraft, en tynn varmepåvirket sone, en gradfri kant og muligheten til å stableskjære tynne deler i ett oppsett.
Luftfartsmaterialer egnet for Wire EDM
Flyproduksjon bruker en smal familie av høyytelseslegeringer, og de fleste av dem er vanskelige å maskinere med konvensjonelle midler: titanlegeringer, nikkelbaserte superlegeringer, høyfast stål, verktøymaterialer av karbid og aluminiumslegeringer. Hver gruppe oppfører seg forskjellig i EDM-gapet, og disse forskjellene påvirker matehastighet, trådspenning og spyleinnstillinger. En metallskjærende EDM-maskin er ikke avhengig av en skjærekant, så hardhet blokkerer den ikke - men termisk ledningsevne, smeltepunkt og måten materialet størkner på igjen former resultatet.
Tabellen nedenfor oppsummerer hvordan disse materialene vanligvis reagerer på middels- og høyhastighets WEDM-utstyr ved bruk av en molybdentrådelektrode og standard skjæreparametere.
Typisk oppførsel av vanlige romfartsmaterialer i wire EDM
Material
Luftfartsbruk
Typisk tilstand
Atferd i kuttet
Ti-6Al-4V titanlegering
Flyskrogbraketter, branntetninger, festemidler
Utglødd eller varmebehandlet, HRC 30-36
Kutter rent ved moderat hastighet; god finish med multi-cut; spyling er viktig for å vaske bort titanpartikler.
Inconel 718 nikkelbasert superlegering
Turbinskiver, foringsrør, tetninger
Løsningsbehandlet og lagret, HRC 36-44
Tregere enn stål; lavere strømtetthet bidrar til å unngå mikrosprekker; bruk separate skim-pass for å kontrollere det omstøpte laget.
Herdet verktøystål (D2, H13)
Smiing av dyser, trimmeverktøy, støpeinnsatser
Herdet til HRC 52-62
Rask skjæring og utmerket finish; hardhet reduserer ikke matehastigheten.
Wolframkarbid
Skjæreverktøy, sliteputer, målere
Sintret, veldig hardt
Sakte; krever lav energi for å unngå sprekkdannelse; fin ledning og lav effekt gir den beste fordelen.
Aluminium 7075-T6
Flykroker, braketter, prototyper
HRC 20-24
Raskeste skjæring; lav omstøpning; egnet for stablede deler.
Lavlegert stål 4340
Landingsutstyrskomponenter
Herdet, HRC 40-50
God skjærehastighet; konsekvent finish; standard spyling fungerer bra.
Relativ skjærehastighet er viktig for produksjonsplanlegging. Rangeringen nedenfor er kvalitativ og er gitt som en planleggingsguide, ikke som målte verdier - det faktiske resultatet avhenger av arbeidsstykkehøyde, tråddiameter, spyleforhold og generatorinnstillinger.
Relativ grovkuttehastighet for vanlige romfartsmaterialer i wire EDM
Hardhet reduserer ikke matehastigheten, men slammet må spyles
Ti-6Al-4V
Moderat
Lav termisk ledningsevne konsentrerer varme i gapet, så fremdriften må holde seg moderat for å unngå brudd på ledningen
Inconel 718
Sakte
Høy smeltetemperatur kombinert med lav varmeledningsevne
Wolframkarbid
Sakteest
Det kreves lav energi for å unngå mikrosprekker i kanten
Denne rangeringen har praktiske konsekvenser. En jobb i aluminium kan gå flere ganger raskere enn en tilsvarende karbidjobb. De samme forskjellene påvirker maskinvalget: en butikk som skjærer for det meste superlegeringer drar nytte av fin pulskontroll og en robust wiredrift, mens en butikk som skjærer aluminium og stål kan kjøre enklere maskiner med høyere gjennomstrømning. Det forklarer også hvorfor multi-cut-strategier er standard i romfart – det første kuttet etablerer formen, og en eller to trimpass forbedrer finishen og fjerner det meste av det omstøpte laget. På titan- og Inconel-deler er disse trimpassene ofte forskjellen mellom en avvist og en godkjent del.
Fire praktiske merknader før du angir parametere:
Titanpulver fra kuttet er slipende; filtrer dielektrikumet nøye og bytt filtermediet etter planen.
Nikkelbaserte superlegeringer kan arbeidsherde hvis kuttet stopper; hold spyletrykket stabilt og pass på gapspenningen.
Karbid bør kuttes med en ny eller nesten ny tråd for å unngå avsmalning forårsaket av trådslitasje.
For stablede aluminiumsdeler, legg til et oppofrende toppark for å beskytte det første laget mot skade på ledningsinngang.
Hovedkonklusjon: Tilpass parametrene dine til legeringsfamilien i stedet for til en enkelt generisk innstilling; titan og nikkel superlegeringer trenger kontrollert energi og disiplinerte trimpasseringer, mens stål og aluminium belønner høyere matehastigheter.
Wire EDM vs CNC-fresing, laserskjæring og vannstråle
Sammenligning av wire EDM med konvensjonelle og termiske kutteprosesser for representative romfartsdeler
Kriterium
Wire EDM
CNC fresing
Laserskjæring
Slipende vannstråle
Grasdannelse
Ingen
Vanlig på kantene
Mindre slagg
Ingen
Verktøyslitasje
Tråd forbrukes; ingen fast verktøyslitasje
Betydelig i harde legeringer
Optikk brytes ned
Dyseslitasje
Varmepåvirket sone
Tynt omstøpt lag
Minimal
Stor HAZ
Ingen
Herdet materiale
Utmerket
Dårlig til rettferdig
Bra
Bra
Tynnvegg integritet
Utmerket
Fare for nedbøyning
Varmeforvrengning
Risiko for vanntrykk
Stabelskjæring
Ja
Sjelden
Ja, but HAZ between layers
Ja, but edges flare
Verktøykostnad
Lavt
Høy for harde materialer
Moderat
Moderat
Den viktige lesningen av denne tabellen er ikke at wire EDM vinner hver linje. Fresing er ofte raskere for store lommer av mykt materiale, og vannstråle foretrekkes for svært tykke plater der overflatefinishen ikke er kritisk. Wire EDM er på sitt beste når delen er tynn, intrikat, laget av herdet materiale, eller kuttet i en stabel der kantkvaliteten må være identisk over mange lag.
I praksis produseres romfartsdeler ofte ved å kombinere prosesser. En komponent kan freses for å fjerne bulkmateriale, varmebehandles og deretter wire kuttes til endelig form. Denne hybridruten forkorter syklustiden og bevarer presisjonen til de hardhetsavhengige funksjonene. Fordi prosessen går uten tilsyn etter det første oppsettet, kan én operatør overvåke flere maskiner i lavtrafikktiden, noe som forbedrer maskinutnyttelsen.
Hovedkonklusjon: Wire EDM er det riktige valget for tynne, intrikate, herdede eller stabelkuttede deler; fresing og vannstråle er fortsatt bedre alternativer for fjerning av store myke materialer eller tykke plater der finish ikke er kritisk.
Toleranser, overflatefinish og overflateintegritet
Luftfartstegninger kontrollerer tre overflaterelaterte egenskaper: dimensjonsnøyaktighet, overflateruhet og metallurgisk integritet. Wire EDM adresserer dem hovedsakelig gjennom antall passeringer. Den første passeringen er grovkuttet; hver påfølgende pass kjører med lavere energi med en offset, og forbedrer finishen og fjerner det meste av det omstøpte laget. Kontrollsystemet holder samme ledningsvei for hver passering, så det som endres mellom passeringer er pulsenergi, offset og matehastighet.
Typisk flerpasseringsstrategi på EDM-deler for luftfartstråd
Pass
Formål
Hva forbedrer
1. pass
Rask fjerning av lager – etablere formen
Geometri; omstøpt lag tilstede
2. pass
Halvfinish
Fjerner det meste av det omstøpte laget; reduserer bølger
3. pass
Fullfør
Endelig dimensjon og ruhet for mange flydeler
Fjerde pass (valgfritt)
Ultrafinish
Tetningsflater og tretthetskritiske kanter
Hvor mange passeringer en gitt del trenger, og hvilken finish som er oppnåelig, avhenger av maskinen, materialet, arbeidsstykkets stivhet og generatorinnstillingene. Derfor er en skjæretest på ditt eget arbeidsstykke den praktiske måten å bekrefte det på. Som referanse er POOSNs publiserte seriegrunnlinje en maskineringsnøyaktighet på 0,02 mm, opptil ±0,012 mm på siste iterasjon, med overflateruhet ned til Ra ≤ 1,2 μm.
Overflateintegritet er faktoren som skiller flytråd-EDM fra generell ledningsskjæring. Det omstøpte laget - det hvite laget - er en tynn gjenstørknet film igjen på den kuttede kanten etter en grov pass. I industripraksis rapporteres det ofte at et grovt kutt etterlater et hvitt lag i størrelsesorden 15 til 30 μm avhengig av pulsenergi; et trimsnitt bringer den vanligvis under ca. 5 μm, og en fin finish passerer lavere igjen. Hvis det laget inneholder mikrosprekker, kan det bli et tretthetsinitieringssted på en turbinskive eller en strukturell brakett. Den praktiske konsekvensen er den samme uansett nøyaktig tall: en sertifisert romfartsdel skal normalt ha minst ett trimpass etter grovkuttet, og den akseptable grensen for hvitt lag bør defineres i innkjøpsordren eller på tegningen.
Kjøpere bør be om en metallurgisk evaluering når en ny prosess eller materiale er kvalifisert. Standard praksis er å skjære delen, polere og etse tverrsnittet, undersøke kanten under et mikroskop og registrere resultatet. Evalueringen blir en del av den første artikkelinspeksjonsrapporten og beholdes i hele programmets levetid.
Konisk skjæring har sin egen effekt på overflateintegriteten. Når ledningen går på skrå, er utløpsbanen lengre på den ene siden, noe som endrer den lokale finishen og kan etterlate en mattere kant på den indre radiusen. Maskiner designet for store koniske vinkler reduserer dette ved å holde trådføringene nær arbeidsstykket og opprettholde jevn spyling på begge sider - en detalj som er viktig for vinklede tetningsområder og lignende funksjoner. Der delen krever en stor konisk vinkel, kan det være nødvendig med en stor konisk WEDM-maskin; på standardmaskiner er avsmalningsevnen mye mindre.
Hovedkonklusjon: Planlegg hver EDM-jobb for romfart med minst ett trimmepass etter grovkuttingen, definer den akseptable grensen for hvitt lag på tegningen eller innkjøpsordren, og bekreft oppnåelig toleranse og avslutt med en kuttetest fra din egen side.
Hvordan velge en Wire EDM-maskin for romfart
Tre klasser av wire EDM-maskiner er vanlige i romfartsarbeid: høyhastighets wire EDM, medium-speed wire EDM og stor-konisk wire EDM. En middels hastighet maskin anses ofte som et passende alternativ for flymaskinvare som krever stramme toleranser og en kontrollert overflatefinish, fordi den balanserer nøyaktighet, finish og driftskostnader. Høyhastighetsmaskiner er fortsatt nyttige for grovskjæring, klargjøring av verktøy og rimeligere prototyping. Det brukes store koniske maskiner der selve geometrien krever en bratt vinkel. Fordi det riktige valget avhenger av delblandingen, bør valget starte fra arbeidet i stedet for fra en enkelt spesifikasjonsfigur.
Start med arbeidskonvolutten. Luftfartsdeler kan være overraskende store - et titanrammeelement kan for eksempel være mer enn en meter på tvers - men de fleste presisjonsdeler passer komfortabelt i en mellomstor konvolutt. Sjekklisten nedenfor er den vi anbefaler å bruke når du sammenligner tilbud:
List opp hver delfamilie med konvoluttstørrelse, materiale, konusvinkel og påkrevd finish.
Beregn kuttmålerne per måned for å velge mellom én maskin og to.
Bekreft at maskinen kan kjøre uten tilsyn, inkludert pålitelig automatisk trådgjenging.
Be om en skjæretest på ditt faktiske materiale og geometri før du gir bestillingen.
Sammenlign opplæringsprogrammet og reservedelers responstid mellom leverandører.
Utover maskinklassen er konfigurasjonen viktig: en servoakse med høy presisjon med tilbakemelding i glassskala, automatisk trådspenningskontroll, en dielektrisk kjøleenhet for termisk stabilitet og et filtersystem som er enkelt å vedlikeholde. Mange kjøpere ber også om et lagret parameterbibliotek organisert etter materiale, slik at operatører ikke trenger å gjenoppbygge innstillinger for hver ny legering. En wire EDM med høy nøyaktighet er ikke ett delenummer; det er en kombinasjon av mekanisk justering, kontrollkvalitet og operatørens evne til å lese avstandsforholdene.
Hovedkonklusjon: Velg maskinklassen fra delmiksen og arbeidskonvolutten, ikke fra en enkelt spesifikasjonsfigur, og sjekk konfigurasjonsdetaljene – servo-feedback, ledningsspenningskontroll, filtrering og et materialparameterbibliotek – som bestemmer nøyaktigheten i den virkelige verden.