Wire EDM for bildeler: Toleranser, maskinvalg, leverandørveiledning
2026-09-21
Tenk på en typisk jobb. En Tier 1-bremseleverandør trenger 240 herdede D2-innsatser, hver med et 0,6 mm tetningsspor som må holde en stram breddetoleranse - og holde den etter herding til 60 HRC. Når emnene er herdet, kan ikke fresecellen som kuttet prototypene lenger holde sporet, og sliping trenger en skreddersydd skive pluss en treukers feste. Den lappen i hjørnet av en tegning er det som flytter en jobb til en wire EDM-maskin.
Denne veiledningen er for folk som ringer: verktøyromsledere, prosessingeniører og innkjøpsteam som evaluerer wire EDM for bilverktøy – stanseinnsatser, stanser, støpeinnsatser, hardmetallskjæreverktøy og EV-lamineringsdyser. Den dekker hvor prosessen passer, hvilken toleranse den kan holde, hvordan maskinklassene er forskjellige, og hva som skal verifiseres før du legger inn en bestilling.
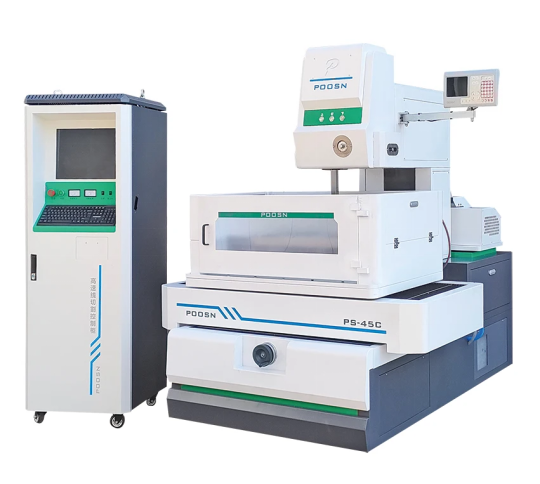
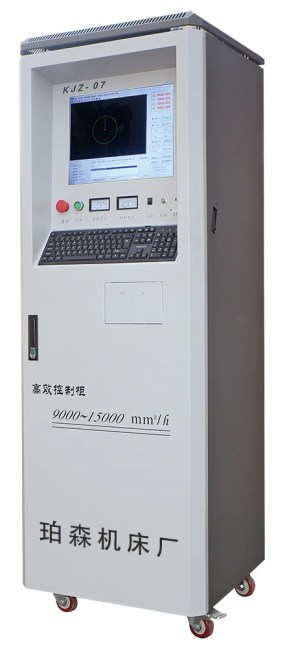
POOSN PSC-serien mellomhastighets wire EDM-maskin med sitt CNC-kontrollskap — multi-pass skjæring for presisjonsverktøy og herdede innsatser.
Wire EDM - også skrevet wire-cut EDM eller WEDM - fjerner materiale med kontrollerte elektriske utladninger mellom en tynn trådelektrode og arbeidsstykket, nedsenket eller spylt i avionisert vann. Fordi tråden aldri berører delen, slutter hardhet, veggtykkelse og egenskapsstørrelse å være barrierer: herdet stål og karbid som ingen skjærekant kan bearbeide kuttes til endelig størrelse i ett oppsett, uten skjærekraft og ingen mekanisk grad.
Det tekniske spørsmålet er ikke om en wire EDM-maskin kan lage delen. Det kan det vanligvis. Spørsmålet er hvilken maskinklasse, hvilken arbeidskonvolutt og hvilken avsmalningsevne jobben faktisk trenger - og kjøpsevne butikken aldri kommer til å bruke er den vanligste måten å gjøre dette kjøpet feil på.
Hvorfor Wire EDM brukes til bilverktøy
Fire begrensninger presser bilverktøy mot WEDM, og de vises vanligvis sammen i stedet for én om gangen.
Hardhet etter varmebehandling. Skjær og stanser er gjennomherdet, karburert (typisk 0,6–1,2 mm kassedybde) eller laget av hardmetall, fordi de må overleve hundretusenvis av slag. WEDM fjerner materiale ved gnisterosjon i stedet for med en skjærekant, så et herdet D2- eller SKD11-skjær kan etterbehandles til størrelse etter herding - uten forvrengningsrisikoen som følger med å ferdigslipe en herdet del.
Funksjonsstørrelse under kutterradius. Et 0,6 mm tetningsspor har en hjørneradius ingen praktisk endefres kan produsere, og den samme veggen stopper en 0,4 mm injektorspor eller et firkantet innvendig hjørne. Tråden er verktøyet: det er ingen verktøyhjørneradius å kompensere for, og ingen minste indre radius utenfor trådradiusen pluss gnistgapet.
Ingen skjærekraft. Tynnveggede hus, 0,8 mm ribber på en konstruksjonsbrakett og lange slanke kjerner avbøyer seg under fresebelastninger. WEDM påfører i hovedsak ingen mekanisk kraft, så en 0,5 mm vegg kan kuttes uten støtte og uten tilbakefjæring.
Revisjonsfrekvens. En stemplet kan modifiseres flere ganger i et kjøretøyprogram etter hvert som ansiktsløftninger, trimvarianter og regionale spesifikasjoner kommer. På WEDM er det en programredigering i stedet for en ny elektrode, armatur eller skjemaverktøy, som på lavt til middels volumarbeid ofte oppveier den langsommere kuttehastigheten.
Tommelfingerregel: hvis delen er ledende, hardere enn ca. 45 HRC og har en egenskap som er smalere enn 1 mm eller en vegg tynnere enn 1,5 mm, hører wire EDM hjemme på prosessruten fra starten, ikke lagt til som en redningsoperasjon etter at fresing mislykkes.
Vanlige bildeler, dyser og verktøy kuttet av wire EDM
Dette er applikasjonene som faktisk kommer til maskinen. Mønsteret er konsekvent: delen er herdet, tynn eller geometrisk blokkert for en konvensjonell kutter.
Kun typiske referanseverdier. Faktiske resultater avhenger av maskinkonfigurasjon, arbeidsstykkemateriale og tykkelse, skjæreparametere, antall passeringer, termiske forhold og inspeksjonsmetode. Disse tallene er ikke en garantert verdi for noen maskin og må ikke oppgis som en kontraktsmessig toleranse.
Delkategori
Typisk materiale
Typisk referansetoleranse
Årsak til at WEDM er spesifisert
Stempelinnsatser, stanser og strippere
D2, SKD11, Cr12MoV, karbid
0,003–0,008 mm
Kutt etter herding; ingen slipeforvrengning
Pressestøping og sprøytestøpeinnsatser
H13, 8407, S136
0,005–0,010 mm
Dype smale ribber og trekkvegger
Skiftegafler og synkroniseringsverktøy
20MnCr5, SCM415
0,008–0,012 mm
Karburerte overflater pluss tette kantete egenskaper
Bremsecalipertetningsspor
Støpejern, aluminiumslegering
0,008–0,015 mm
Sporbredde under kutterradius
Injektorseter og sprøyteåpninger
Herdet rustfritt, verktøystål
0,003–0,006 mm
Rundhet og overflateintegritet inne i en boring
Sensorhus og koblingsinnsatser
Messing, beryllium kobber
0,010–0,020 mm
Tynne vegger som ikke tåler klemkraft
Hårdmetallskjæreverktøy, brosjer og rømmer
Wolframkarbid
0,003–0,008 mm
Hardhet utover økonomisk slitehjuls levetid
EV motor laminering og rotor dies
Karbid, herdet verktøystål
0,002–0,005 mm
Gradfrie kanter og stablet lamineringsnøyaktighet
To kategorier betaler for maskinen på egen hånd. Herdede stemplingsinnsatser er den klassiske saken; EV-lamineringsdyser er de raskest voksende, fordi en grad der multipliseres over tusenvis av stablede ark og kan bli en kortslutning i den ferdige statoren eller rotoren. Wire EDM kan produsere gradfrie kanter, og ytterligere etterbehandling kan redusere tykkelsen på omstøpt lag og forbedre overflateintegriteten betydelig.
Materialer egnet for EDM for biltråd
EDM kalles ofte materialagnostisk fordi den kun trenger elektrisk ledningsevne. I praksis endrer metallurgi fortsatt kutthastigheten, overflateintegriteten og antall passeringer som trengs - forskjeller som er store nok til å påvirke et tilbud.
Materialgruppe
Atferd i WEDM
Praktisk merknad
Herdet verktøystål (D2, SKD11, Cr12MoV, H13)
Enkleste gruppe: oppfør godt, skyll rent, hold toleranse over pasninger
Multi-pass kutt på en 40 mm innsats når en finfinish overflate
Karburerte og kasseherdede stål
Hard kasse over en mykere kjerne eroderer med forskjellige hastigheter; ledningen henger i kassen og øker hastigheten i kjernen
Reduser grovbearbeidingsparametere og kontroller spyling; hjørnene viser forskjellen først
Sementert karbid
Kutter godt, men mikrosprekker og utarming av kobolt er en reell risiko ved høy utladningsenergi
Grovkjøring med lavere energi pluss ett eller to ekstra trimpass
Titan og nikkellegeringer (Ti-6Al-4V, Inconel)
Kutt saktere enn stål i samme tykkelse; omstøpt lagrisiko hvis trim hoppes over
Et minimum på tre passeringer er vanlig der overflateintegritet er kritisk
Aluminium og kobberlegeringer
Aluminium kutter raskt, men kan oksidere; kobber og messing leder varmen bort og kutter mindre effektivt
Ikke oppgi heller på samme timepris som verktøystål
Karbid- og nikkellegeringer er de to gruppene der det å spare et trimkort er en falsk økonomi, fordi skaden vises uker senere som flis eller tretthetssprekker i stedet for som en umiddelbar dimensjonsfeil.
Hvilken toleranse kan Wire EDM holde?
Toleransen trykt på en tegning og toleransen en butikk kan ha i produksjon er to forskjellige tall. Det meste av verktøyvolumet for biler ligger midt i det praktiske området, og det er akkurat der økonomien med wire EDM er mest gunstig.
Herdede dyse- og forminnsatser sitte i den strammeste enden, fordi blanking og trimmeklaring direkte setter gradhøyde og matrisens levetid. Å nå dette båndet krever en maskin i presisjonsklasse, et kontrollert miljø og tre eller flere pasninger.
Injektorseter er vanligvis styrt av rundhet og overflatefinish i stedet for absolutt størrelse - en viktig forskjell når du skriver en kjøpsspesifikasjon.
Skiftgaffel og synkroniseringsverktøy lander i et område som en middels hastighet maskin med to skjærepass håndterer komfortabelt og repeterbart.
Bremsecalipertetningsspor er typisk en grovkjøring pluss en trimpassering på de fleste maskinklasser.
Strukturelle braketter og forsterkninger er den løseste kategorien, hvor et enkeltpass høyhastighetskutt vanligvis er tilstrekkelig med mindre kantkvalitetskravet sier noe annet.
Under finfinish-båndet svinger kostnadskurven bratt oppover: du trenger et temperaturkontrollert miljø, tre eller flere passeringer, langsommere trådmating og et nivå av operatørdisiplin som ikke alle butikker kan opprettholde over tre skift. I den løse enden er den ærlige konkurrenten laser- eller høydefinisjonsplasmaskjæring i stedet for fresing.
Å skille toleransen kunden faktisk trenger fra toleransen trykket på tegningen er den mest verdifulle vanen i denne bransjen. Sitater kan dobles når en generell note skrevet for en funksjonell overflate påføres en overflate som aldri berører en annen del.
Høyhastighet vs Medium-Speed vs Large-Taper Wire EDM
Høyhastighets wire EDM , ofte bygget rundt DK77-plattformen, gir den laveste kostnaden per kvadratmillimeter kutt. Det er det riktige svaret for braketter, shim-lager, enkle slag og enhver jobb der det løsere båndet er akseptabelt.
Middels hastighet wire EDM sitter mellom høyhastighets- og presisjonsmaskiner. Den legger til kontrollert multi-pass skjæring og en mer stiv wiredrift, og den kombinasjonen er det som flytter det oppnåelige båndet fra den løse enden mot den finfinende enden - en grunn til at mellomhastighetsmaskiner er mye spesifisert for bilverktøy. Kostnaden per kutt er høyere enn en høyhastighetsmaskin, men skrothastigheten og manuelle etterbehandlingstimer faller begge.
Multi-pass kutting er en evne snarere enn en maskinklasse: en grovbearbeiding etterfulgt av ett eller flere trimpass ved gradvis lavere utladningsenergi. Hver middelshastighets- og presisjonsmaskin støtter den, og det er det som gir både den strammere toleransen og den finere overflatefinishen som spesifikasjonene til bilindustrien krever – et kutt med én passering oppnår det aldri. Bekreft antall trimpass kontrollen støtter før du ser på noe annet, fordi dette tallet setter gulvet på oppnåelig toleranse.
Presisjonstråd EDM-maskiner , som holder de strammeste båndene med mindre ledning, er berettiget hovedsakelig for EV-lamineringsdyser, injektorverktøy og karbidarbeid der kravene til toleranse og overflateintegritet er genuint stramme. De koster betydelig mer og trenger et kontrollert miljø.
Kjøp klassen som dekker toleransebåndet du virkelig trenger, ikke den strammeste tegningen i filen, fordi prisforskjellen mellom klassene er langt større enn forskjellen i oppnåelig kvalitet på ordinært bilarbeid.
Hvordan velge riktig wire EDM-maskin for bilverktøy
Utvalg fungerer bedre fra delen enn fra en katalog. Kjør denne kjeden i rekkefølge:
Delstørrelse og vekt — setter arbeidskonvolutten og bordbelastningen, og utelukker vanligvis maskiner før noe annet gjør det.
Materiale og hardhet — setter pass-strategien, og om et parameterbibliotek må bygges fra bunnen av.
Toleranse og finish som faktisk betyr noe — setter maskinklassen, og om det er behov for et kontrollert miljø.
Taper — trekk, avlastning eller vinklede vegger avgjør om det i det hele tatt kreves en konisk maskin.
Månedlig kuttet meter — bestemmer mellom en maskin og to.
Tabellen nedenfor er et utgangspunkt, ikke en spesifikasjon.
Hvis jobben din er
Start med
Herdede D2 / SKD11 innsatser på omtrent 20–30 µm
DK77-serien høyhastighetsmaskin
Presisjonsverktøy som krever tettere dimensjonskontroll og en finere finish
PSC-serien mellomhastighetsmaskin
Generell presisjonsverktøy der kostnad per del dominerer
DK-BC-serien
Vinklede vegger, trekk eller dyp avsmalning
Stort taper (DKD)-serien
Anbefalingen avhenger fortsatt av delen, og den pålitelige måten å avgjøre det på er en kuttetest på ditt eget materiale i stedet for en sammenligning av katalogtall.
Konisk skjæring for kantete dyser og former
Automotive dyser og former er sjelden rettveggede: trekkvinkler, relieffvinkler og dyseåpninger som smalner fra skjærekanten og ned i klaringssonen krever alle at wiren tilter.
Avsmalningsevne er alltid oppgitt ved en spesifisert arbeidsstykkehøyde , og den oppnåelige vinkelen faller når delen blir høyere. En maskin som er vurdert for en gitt vinkel i én Z-høyde, vil ikke nødvendigvis holde den i en annen.
Spesifiser avsmalning ved både vinkel og maksimalt avvik ved en oppgitt høyde. Avvikstallet - ikke maksimal vinkel - avgjør om en dyse monteres rent, og det er tallet som mangler i de fleste sitater.
Store-koniske maskiner bruk uavhengig U/V-aksekontroll med et dedikert konisk hode, så spyling og spenning forblir konsekvente mens ledningen vipper. Uten det forringes skjærekvaliteten på den koniske overflaten og hjørnenøyaktigheten.
Taper er ikke gratis. På rette gjennomgående hull, hardmetallemner og enkle stanser øker det kostnader uten fordel; Hvis tegningen ikke viser trekk, relieff eller vinklet vegg, la den stå utenfor spesifikasjonen.
POOSNs store koniske modeller er spesifisert opp til ±45°.
POOSN Wire EDM-maskiner for bilverktøy
POOSN er wire EDM-merket til Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. Fabrikken har produsert wire EDM-maskiner i tre tiår på tvers av fire familier - PS, PSC medium-speed, DK high-speed og stor-konisk skjæring - og eksporterer til Sørøst-Asia, Vest-Asia, Europa og Amerika som et direkte handelsselskap.
Kun funksjoner på serienivå. Modellkonvolutter, bevegelser, bordlast og koniske figurer endres med konfigurasjonen og må bekreftes mot gjeldende spesifikasjonsark for modellen du er sitert.
Series
Best for
Nøkkelpunkt
PSC-serien (PSC35C / PSC45C / PSC50C / PSC60C)
Presisjonsverktøy for biler
Multi-pass middels hastighet kutting; nøyaktighet og finish
DK-BC-serien
Generell presisjonsverktøy
Balanse mellom hastighet og kostnader; gjentatt posisjoneringsnøyaktighet på 0,002 mm
DK77-serien
Grovskjæring og generell verktøy
Kostnadseffektiv kutting på herdet lager
Stort taper (DKD)-serien
Koniske matriser og former
Konisk skjæring med stor vinkel, opptil ±45°
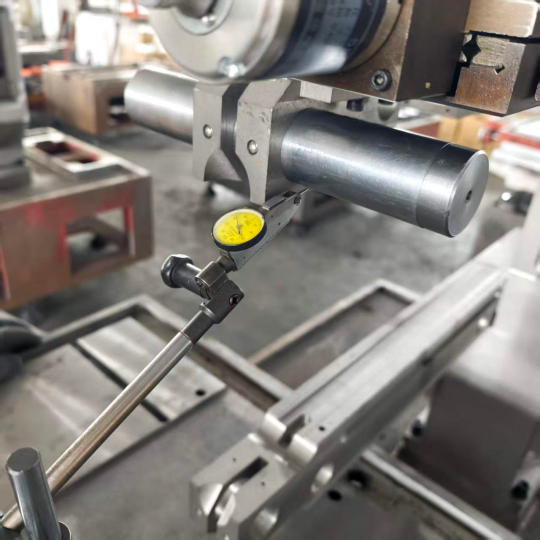
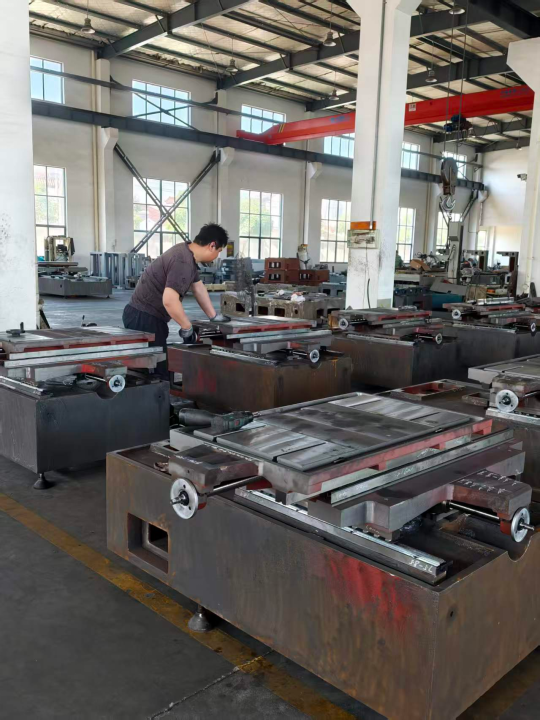
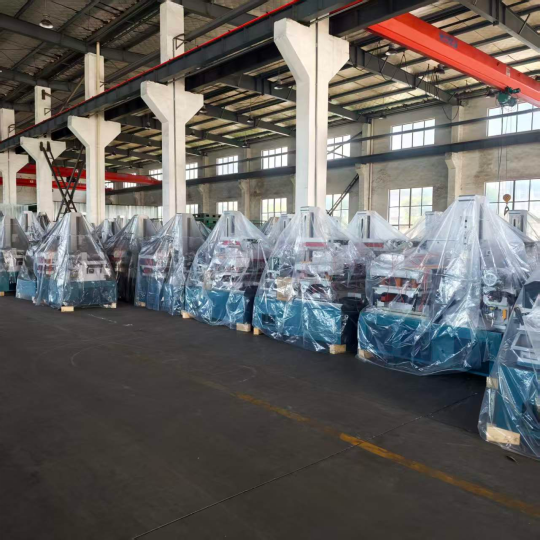
Kable EDM-maskiner i POOSN-serien. Maskinmontering og føringsveiarbeid i POOSN verksted, utført før endelig oppretting.
Hvordan POOSN verifiserer wire EDM-maskinens nøyaktighet
Å fortelle en kjøper å "be om en laserinterferometerrapport" er enkelt; å vise hva som skjer på butikkgulvet er mer nyttig. Dette er verifiseringskjeden bak en POOSN-maskin:
Salplateprosess — 12 timer med temperering, 24 timer med naturlig kjøling og manuell stressavlastning, så geometrien holder seg over mange års bruk i stedet for bare ved akseptprøven.
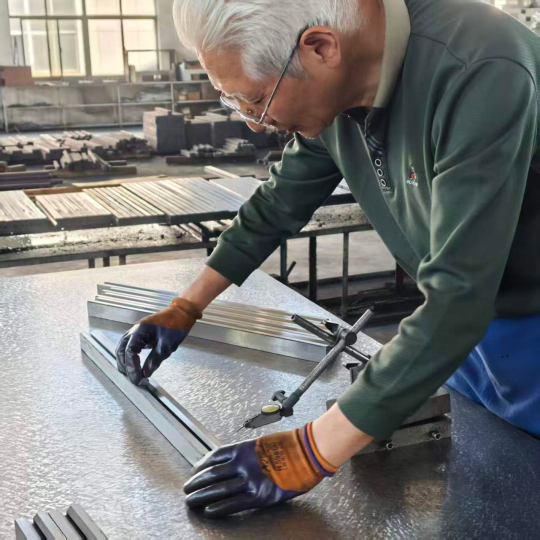
Montering og justering mot en mekanisk eller laserreferanse, med veiledningsnøyaktighet kontrollert på butikkgulvet i stedet for korrigert på slutten av linjen.
Posisjoneringsnøyaktighet målt med et laserinterferometer før forsendelse , med testrapporten utstedt til kunden.
Tre inspeksjonsporter — innkommende deler, monteringsprosess og endelig forhåndssending — dekket av åtte heltidsansatte kvalitetsinspektører.
Tilpasset kontrollsystem — KJZ-07, ZHZK-03, CHK.CNC.SYS eller SN-10000, avhengig av maskinen.
Dimensjonsnøyaktighetskontroll under montering. Laserinterferometerkontrollen av posisjoneringsnøyaktighet er en separat, dokumentert test før forsendelse. POOSN CNC styreskap — kontrolleren er tilpasset maskinen og dokumentert på engelsk for eksportordrer. Maskiner satt sammen, testet og klargjort for forsendelse - punktet hvor nøyaktighetsrapporten går sammen med maskinen.
Er du usikker på om WEDM med høy hastighet, middels hastighet eller stor konisk passer til ditt bilverktøy? Send oss delstørrelsen, materialet, tykkelsen og toleransene som faktisk betyr noe, så kommer vi tilbake med en maskinanbefaling i stedet for en katalogside.
Wire EDM vs. Fresing, Laserskjæring, Sliping og Sinker EDM
Sammenligningen som betyr noe er ikke wire EDM versus fresing i det abstrakte. Det er hvilken prosess som leverer en samsvarsfunksjon til den laveste fulllastede kostnaden på et spesifikt materiale.
Referanseområder for prosesssammenligning, ikke en spesifikasjon for noen maskin. Faktiske resultater avhenger av materiale, tykkelse, verktøy, parametere og inspeksjonsmetode.
Prosess
Hardhetsgrense
Referansetoleranse
Hjørneradius
Passer best i bilindustrien
Wire EDM
Ethvert ledende materiale, uavhengig av hardhet
0,003–0,015 mm
Kun ledningsradius
Herdede dyser, tynne vegger, interne funksjoner
CNC fresing
Opp til ca 45 HRC
0,010–0,030 mm
Kutterradius
Myke kropper, store lommer, 3D-flater
Laserskjæring
Stålplate innenfor et moderat tykkelsesområde
0,050–0,150 mm
Liten, men med varmepåvirket sone
Flate emner, braketter, forformede profiler
Sinker EDM
Eventuelt ledende materiale
0,005–0,020 mm
Elektrode hjørne
Blinde hulrom, 3D-former, muggtekstur
Sliping
Eventuelt herdet stål
0,002–0,010 mm
Hjulform
Flate flater, OD og ID sylindrisk arbeid
Laserskjæring er sammenligningen verdt å utvide, fordi den ofte foreslås som en erstatning for høyhastighets WEDM på bilemner. Laser vinner på flatt ark der toleransen er løs og kanttilstanden ikke er kritisk. Den taper så snart delen er tykk, så snart den varmepåvirkede sonen er uakseptabel, eller så snart toleransekravet strammer seg godt under 0,05 mm. På herdet verktøy ved 60 HRC er ikke laser i samtalen.
Sliping og wire EDM overlapper på herdet dysearbeid, og inndelingen er grei: sliping håndterer flate flater og sylindriske funksjoner raskere og billigere, mens WEDM håndterer interne profiler, smale spor, skarpe indre hjørner og alt som trenger et tilpasset formhjul. De fleste bilverktøybutikker driver begge deler og ruter arbeidet deretter.
Få prosesser kombinerer ubegrenset hardhet på arbeidsstykket, toleranse i området med lav mikron og null skjærekraft - og det er grunnen til at herdede bilmatriser og tynnvegget verktøy fortsetter å gå tilbake til wire EDM til tross for den langsommere kuttehastigheten.
Hvordan vurdere en produsent eller leverandør av tråd-EDM
Bilkunder reviderer verktøyforsyningskjeden deres, og trykket flyter ned til den som leverer maskinen. En maskin som skjærer godt i en demo, men har ingen reservedelskanal, ingen serviceforpliktelse og ingen nøyaktig resertifiseringsprosedyre blir en produksjonsflaskehals innen atten måneder. Be om følgende skriftlig:
Målt nøyaktighet for den spesifikke enheten , med testmetoden kalt - en laserinterferometerrapport på den faktiske maskinen, ikke en katalogfigur for modelllinjen.
Antall trimpasseringer kontrollstøttene — Dette setter grunnlaget for oppnåelig toleranse, og det er et spørsmål de fleste kjøpere glemmer å stille.
Ledetider for reservedeler for varene som stopper produksjonen : strømforsyningskort, trådspenningsmotorer, UV-aksedrev og kontrollkomponenter. En skriftlig forpliktet ledetid er verdt mer enn en lavere maskinpris.
Parameterstøtte for materialblandingen din — utgangspunkt for karbid, karburert stål og, der det er relevant, titan- og nikkellegeringer i de tykkelsene du faktisk kjører.
En skjæretest på eget materiale , med testrapporten og parametersettet som er brukt.
En maskinaksepsjonstest på et teststykke som representerer din geometri, målende kantfinish, hjørneoppførsel og konusvinkel.
Engelsk dokumentasjon — driftshåndbok, elektriske tegninger, parameterliste og kontrolldokumentasjon.
Elektrisk konfigurasjon — spennings-, fase- og tilkoblingskrav for anlegget ditt, pluss listen over elektriske komponenter.
Støtte for kontrollsystem — kontroller og versjon, hvordan oppdateringer og reservedeler håndteres, og om maskinen er avhengig av en internettforbindelse for å kjøre eller oppdatere.
Opplæring, eksportdokumentasjon og tilpasning — hva er inkludert og på hvilket språk; pakking, lasting og tolldokumenter for destinasjonen din; og om fabrikken kan levere inventar, høyere kabinetter, utvidet Z-reise eller automatisering-celle-integrasjon i stedet for bare katalogmaskiner.
Før du sammenligner priser, normaliser tilbudene: legg til det første året med forbruksvarer, reservedelsrisikoen som følger av de oppgitte ledetidene, og verdien av parameteren og opplæringsstøtten som tilbys. Maskiner som avviker merkbart i innkjøpspris kan snu helt når disse faktorene er inkludert. For bilverktøy er leverandørforholdet viktigere enn maskinspesifikasjonen, fordi en dokumentert ledetid og en klar parametertabell er det som holder maskinen i produksjon i år tre.
Trenger du en skjæretest før du bestiller? Send oss din tegning og materialspesifikasjon, så skjærer vi delen og returnerer den med målt resultat.
Kostnader, forbruksvarer og vedlikehold på Automotive Wire EDM
Kostnad per del er dominert av tre variabler: kuttelengde, arbeidsstykkehøyde og antall passeringer. Et to-pass kutt på en 40 mm stålinnsats tar vesentlig mer maskintid enn et enkelt-pass kutt på samme geometri, og økningen er nesten utelukkende maskintid i stedet for trådforbruk.
Wirekostnad avhenger av hvordan maskinen bruker den: der ledningen gjenbrukes til den ryker eller diameteren faller under brukbar terskel er det en mindre kostnadspost, og der den er engangsbruk, blir forbruk en synlig linjepost. Uansett, ved typiske kuttlengder for biler er wire vanligvis en liten andel av de totale delkostnadene, så optimalisering av antall trimpass er viktigere enn å kjøpe billigere wire.
Utover ledning er forbruksmateriellet dielektriske filtre, harpiks, dyser og styreenheter. Guideliv er det elementet som oftest undervurderes : på en treskiftsmaskin bør øvre og nedre føringer inspiseres månedlig og skiftes ut i henhold til en tidsplan i stedet for ved feil, fordi en slitt føring fremstår som en konisk feil som sniker seg gradvis inn og er lett å gå glipp av inntil deler begynner å svikte inspeksjon.
En kort skiftrutine forhindrer det meste:
Rengjør de dielektriske filtrene etter planen, ikke ved alarm.
Kontroller trådspenningen ukentlig med en måler i stedet for med øret.
Kontroller posisjoneringsnøyaktigheten på nytt med jevne mellomrom, fordi termisk drift akkumuleres usynlig på delen.
Hold dielektrisk ledningsevne innenfor området maskinbyggeren spesifiserer – ledningsevnedrift endrer gnistkarakteristikk, og derfor toleranse.
Logg hver guideutskifting.
På en treskiftscelle forhindrer planlagt guideutskifting og dielektrisk konduktivitetskontroll mer skrot enn noe operatøropplæringsprogram, fordi begge feilene utvikler seg sakte og er usynlige på en enkelt del.
Automotive Wire EDM FAQ
Hvilken toleranse kan WEDM for biler ha i produksjonen?
Det avhenger mer av passstrategien og butikkmiljøet enn av maskinmerket: en middels hastighetsmaskin med to eller tre passeringer håndterer midten av det praktiske området gjentatte ganger, en presisjonsmaskin i et kontrollert miljø når den stramme enden, og en enkeltpass høyhastighetsmaskin dekker den løse enden. Referansebåndene ovenfor beskriver typiske krav, ikke garanterte verdier.
Kan wire EDM kutte en kasseherdet eller karburert del?
Ja. Det karburerte huset og den mykere kjernen eroderer med litt forskjellige hastigheter, så reduser grovbearbeidingsparametere og sjekk spylingen nøye. Hjørner viser forskjellen først, og den vanlige løsningen er en langsommere grovpassering pluss en ekstra trimpassering.
Er høyhastighets eller middels hastighet WEDM bedre for bilverktøy?
Medium-speed er det vanlige valget der arbeidet trenger stram toleranse og en kontrollert finish, fordi multi-pass cutting og en stiv wire-drive holder båndet langt bedre. Høyhastighet er fortsatt det beste valget for braketter, shims og enkle slag der det løse båndet er akseptabelt og kostnaden per del dominerer.
Kan wire EDM produsere bildeler i volum?
Wire EDM-maskiner beskrives best som produksjonsverktøy i stedet for produksjonsutstyr. En maskin kan kjøre uten tilsyn gjennom natten på en stabel med dyseinnsatser, og en celle på tre eller fire kan betjene et fullt verktøyrom. For forbrukerdeler i hundretusenvis av deler, utgjør wire EDM formen, ikke delen.
Hvilken ledning bør spesifiseres for arbeid i bilindustrien?
Spesifiser trådtypen og -diameteren som byggerens parameterbibliotek er bygget rundt for materialet og tykkelsen, og bekreft det skriftlig. Belagte kvaliteter brukes ofte for å forbedre spyling og kantkvalitet på trimpasseringer; for høyhastighetsmaskiner med frem- og tilbakegående wire, forblir molybdentråd standard.
Hva bør verifiseres før du bestiller en wire EDM-maskin for bilarbeid?
Antall trimpasseringer kontrollstøttene, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
Be om en kuttetest
Et verktøyrom som serverer programmer for stempling, bremser, girkasser og elbiler trenger vanligvis én middels hastighetsmaskin for det tette arbeidet og én eller to høyhastighetsmaskiner for volumarbeidet, pluss avsmalningsevne hvis formarbeidet er en del av blandingen. Å sende en tegning med materialet, hardheten, tykkelsen og toleransene som faktisk betyr noe, er den raskeste måten å få en nyttig maskinanbefaling i stedet for en katalogside – svaret endres vanligvis når det virkelige toleransebåndet er atskilt fra de generelle notatene.