For verksteder som vurderer presisjonsskjæreutstyr, er det korte svaret dette: a ledning EDM maskinen bruker en kontinuerlig matet metalltråd som en elektrode for å erodere ledende materiale gjennom kontrollerte elektriske utladninger, slik at komplekse profiler, stramme toleranser og harde materialer kan kuttes uten direkte mekanisk kontakt. Kjøpere undersøker edm ledning prosessering velger vanligvis mellom tre brede maskinkategorier: middels hastighet wire EDM, høyhastighets (frem- og tilbakegående) wire EDM og stor konisk wire EDM, hver egnet til forskjellige kombinasjoner av tykkelse, konusvinkel og krav til overflatefinish. An edm maskintråd Systemet velges vanligvis basert på delens geometri, materialet som kuttes og antall passeringer som trengs for å nå en målfinish, i stedet for på en enkelt universell spesifikasjon.
Denne artikkelen går gjennom de vanlige typene wire EDM-maskiner, hvordan de er strukturert internt, hvor hver type har en tendens til å passe best, hvordan deres relative ytelse sammenlignes på tvers av flere kriterier, og hva løpende vedlikehold vanligvis innebærer. Praktisk valgveiledning er inkludert gjennomgående, sammen med en sammenligningstabell og flere datavisualiseringer som oppsummerer den relative plasseringen av hver maskinkategori.
Wire EDM-maskinering er en berøringsfri prosess som er avhengig av gnisterosjon i stedet for skjærekraft
Middels hastighet wire EDM-maskiner er mye brukt til generelt verktøy og formarbeid
Høyhastighets (frem- og tilbakegående) tråd-EDM-maskiner er vanlige der gjenbruk av tråd og kostnadseffektivitet betyr noe
EDM-maskiner med stor konisk wire adresserer deler som krever betydelig vinklet kutting
Å velge mellom wire EDM-maskinkategorier avhenger mindre av merke og mer av matchende maskinkapasitet til arbeidsstykketykkelse, nødvendig konisk vinkel og finishtoleranse for delene som faktisk produseres.
Vanlige typer tråd-EDM-maskiner og deres egenskaper
Medium-Speed Wire EDM-maskiner
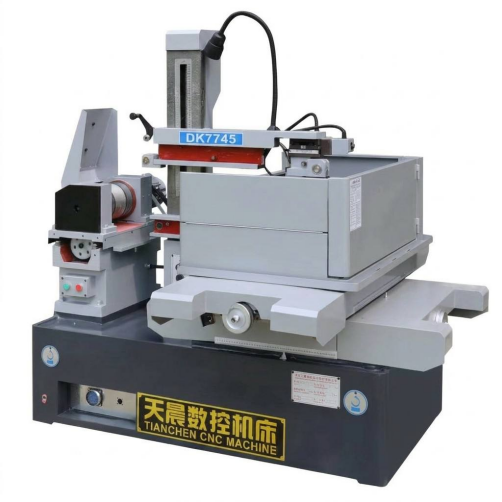
Mediumhastighets wire-EDM-maskiner, noen ganger beskrevet som forbedrede frem- og tilbakegående wire-maskiner, kjører ledningen frem og tilbake over arbeidsstykket mens de påfører flere trimpasseringer for gradvis å foredle den kuttede overflaten. Denne kategorien er ofte standardutgangspunktet for verktøy- og formbutikker fordi den balanserer skjærehastighet, overflatefinish og utstyrskostnad rimelig godt på tvers av et bredt spekter av delgeometrier. Tråd er vanligvis molybdenbasert og gjenbrukes på tvers av flere pass, noe butikker ofte ser på som en praktisk måte å administrere edm ledning forbruk uten å ofre finishkvaliteten på det siste trimsnittet.
Høyhastighets (frem- og tilbakegående) wire EDM-maskiner
Høyhastighets wire-EDM-maskiner deler det frem- og tilbakegående trådmatingsprinsippet, men er generelt konfigurert for raskere grovkutting, ofte på bekostning av overflatefinish sammenlignet med et kraftig trimmet mediumhastighets oppsett. Disse maskinene har en tendens til å passe til produksjonsmiljøer der syklustiden er viktigere enn å oppnå den fineste overflaten, og hvor påfølgende etterbehandling allerede kan være en del av arbeidsflyten. Fordi tråden beveger seg frem og tilbake, kan en enkelt spole brukes på tvers av mange deler, noe som ofte blir nevnt som en praktisk kostnadsbetraktning for grovskjæring med store volum.
Large-Taper Wire EDM-maskiner
EDM-maskiner med stor avsmalning er bygget med trådlederhoder og aksekonfigurasjoner som er i stand til å holde betydelige vinkler mellom de øvre og nedre trådføringene, noe som gjør at tråden kan kutte bratte trekkvinkler inn i et arbeidsstykke i en enkelt omgang. Denne kategorien velges vanligvis for deler som stanseformkomponenter, ekstruderingsdyser eller andre verktøy der en uttalt avsmalning eller trinnprofil er et funksjonelt krav i stedet for en kosmetisk. Fordi den mekaniske strukturen må opprettholde stivheten selv når trådføringene svinger til ekstreme vinkler, betyr maskinrammedesign og styrepresisjon mer her enn i maskiner som hovedsakelig er bygget for rettveggkapping.
Generell strukturell fokus etter wire EDM maskin kategori
Maskinkategori
Primært strukturelt fokus
Middels hastighet wire EDM
Multi-pass trim nøyaktighet og repeterbar posisjonering
Høyhastighets wire EDM
Trådmatingspålitelighet og grovkutting
Stort konisk wire EDM
Ledningsstivhet over ekstreme vinkelområder
PS-C-serien
Mediumhastighets wire EDM-konfigurasjon for generelle verktøy- og dyseapplikasjoner
DK77-BC-serien
Mediumhastighets wire EDM-konfigurasjon med utvidet trimpasskontroll
DK77-A-serien
Høyhastighets frem- og tilbakegående wire EDM-konfigurasjon
DK77-B-serien
Høyhastighets frem- og tilbakegående wire EDM-konfigurasjon, alternate frame layout
DK77-D-serien
Stort konisk wire EDM configuration for steep-angle cutting
De tre kategoriene er ikke strengt hierarkiske; hver er optimalisert for en annen kombinasjon av hastighet, finish og avsmalningsevne i stedet for at en bare overgår de andre.
Hvordan Wire EDM-maskiner fungerer: Prinsipper og struktur
En wire EDM-maskin fjerner materiale gjennom en rekke raske elektriske utladninger mellom trådelektroden og arbeidsstykket, som begge er nedsenket i eller spylt med en dielektrisk væske, vanligvis avionisert vann. Hver utladning fordamper en liten mengde materiale, og den dielektriske væsken skyller bort det resulterende rusk samtidig som den avkjøler den kuttede sonen og hjelper til med å kontrollere utladningsgapet. Fordi tråden aldri fysisk presser mot arbeidsstykket, forblir skjærekreftene svært lave, noe som er en del av grunnen til at tråd-EDM ofte brukes på herdet verktøystål og andre materialer som er vanskelige å bearbeide konvensjonelt.
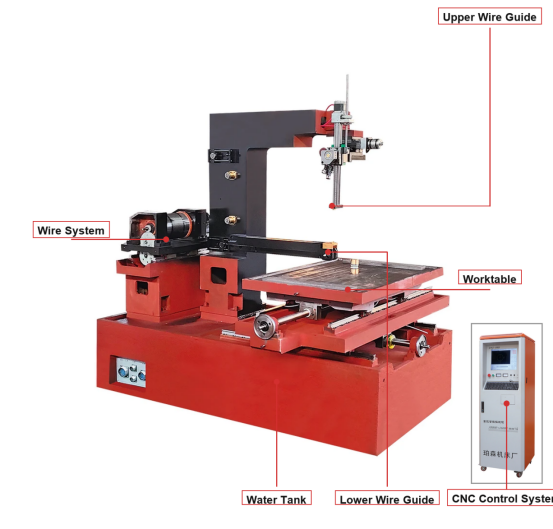
Posisjonering håndteres av et CNC-kontrollsystem som driver X-Y-bordet (og, på koniske maskiner, U-V-ledningsaksene) i henhold til en programmert delprofil, mens en separat strømforsyningsenhet styrer utladningsparametrene som pulsfrekvens og strøm. Den mekaniske rammen, ledningstransportsystemet og det dielektriske sirkulasjonssystemet fungerer sammen med kontrollelektronikken, slik at maskinstivhet og kontrollpresisjon generelt vurderes sammen i stedet for som separate bekymringer når en maskin evalueres.
Mekanisk og strukturelt system
Maskinseng og søylestøping
X-Y arbeidsbord og eventuelt U-V koniske akser
Øvre og nedre trådlederhoder
Trådsnelle, oppspenning og oppsamlingssystem
Dielektrisk væsketank og filtreringskrets
Kontroll og kraftsystem
CNC-kontroller og delprogramgrensesnitt
Servodrivsystem for akseposisjonering
Pulsstrømforsyning for utladningsgenerering
Gap sensing og adaptive kontrollkretser
Deteksjon av ledningsbrudd og sikkerhetslåser
Fordi skjærekraften er minimal, handler stivheten i wire EDM-maskinen hovedsakelig om opprettholde posisjoneringsnøyaktigheten over tid i stedet for å motstå tunge mekaniske belastninger.
Relativ skjærehastighet posisjonering på tvers av wire EDM-kategorier
Før du sammenligner tall, hjelper det å forstå hva "skjærehastighet" faktisk betyr i en wire EDM-sammenheng. Faktisk skjærehastighet avhenger sterkt av materialtype, arbeidsstykketykkelse, tråddiameter og hvor mange trimmepass som er programmert, så et enkelt tall er bare en grov veiledning i stedet for en fast vurdering. Diagrammet nedenfor presenterer en forenklet, illustrerende indeks i stedet for eksakte målte verdier, ment å vise hvordan de tre maskinkategoriene generelt sett sammenligner seg med hverandre i typiske grovskjæringsscenarier. En høyere indeks gjenspeiler en maskinkategori som generelt er assosiert med raskere materialfjerning i første pass under sammenlignbare forhold. Disse tallene er kun for generell orientering og skal ikke behandles som en garantert spesifikasjon for noen spesifikk maskinmodell.
Ved å lese diagrammet, sitter middelshastighets wire EDM-maskiner generelt i den høyere enden av denne illustrative skalaen fordi multipass-programmering lar dem kombinere et rimelig raskt grovt kutt med ekstra trimsnitt som gjenoppretter overflatefinishen etterpå. Høyhastighets frem- og tilbakegående maskiner er plassert i midten, noe som gjenspeiler deres felles rolle som arbeidshestmaskiner for enkel gjennomskjæring der ekstrem finish ikke er hovedproblemet. Maskiner med store avsmalninger viser en relativt lavere indeks på dette spesifikke diagrammet, men det er ikke en svakhet så mye som en refleksjon av deres designprioritet: trådføringsgeometrien og kontrollsystemet deres er optimalisert for å opprettholde nøyaktigheten i bratte vinkler i stedet for å maksimere gjennomføringen av rett kutt. I praksis vil ikke en butikk som primært kutter koniske dysekomponenter velge en maskin basert på denne indeksen alene, siden konisk evne ville være den avgjørende faktoren i stedet for råhastighet. Det er også verdt å merke seg at innenfor en kategori varierer faktisk gjennomstrømning med ledningsdiameter, materialledningsevne og hvor aggressivt pulsparametrene er satt. Tynnere tråd gir generelt finere detaljer, men kan redusere den praktiske kuttehastigheten, mens tykkere tråd kan kutte raskere, men begrenser den minste oppnåelige indre hjørneradius. Arbeidsstykkets tykkelse har en lignende effekt: skjærehastigheten for en gitt maskin avtar vanligvis når materialtykkelsen øker, fordi den dielektriske væsken må skylle rusk ut av en lengre utløpskanal. Flerpasseringsstrategier kompliserer ytterligere sammenligninger med ett tall, siden en butikk med vilje kan bremse den første passeringen for å beskytte ledningens levetid og stole på trimpass for finish, og effektivt bytte råhastighet for konsistens. For kjøpere som sammenligner maskiner side ved side, be om leverandørens egne testkuttdata for det spesifikke materialet og tykkelsen som er relevant for delene dine i stedet for å stole på generaliserte kategorier. Til slutt, husk at maskinens tilstand, kvaliteten på den dielektriske væsken og trådmatingskonsistensen alle påvirker skjærehastigheten i den virkelige verden like mye som den underliggende maskinkategorien gjør, så en velholdt mellomlagsmaskin kan noen ganger utkonkurrere en dårlig vedlikeholdt maskin med høyere spesifikasjoner.
Applikasjonsscenarier og nøkkelvalgskriterier for tråd-EDM-maskiner
Wire EDM-maskiner brukes på tvers av verktøy- og dyseproduksjon, formfremstilling, produksjon av romfartskomponenter, produksjon av medisinsk utstyr og ulike bruksområder for bilverktøy, generelt hvor et ledende materiale trenger en nøyaktig profilkutting uten den mekaniske belastningen fra tradisjonell maskinering. Utvalg kommer vanligvis ned på å matche maskinkapasiteten til de spesifikke delkravene i stedet for å velge en enkelt "beste" konfigurasjon for hver jobb.
Maksimal tykkelse på arbeidsstykket maskinen kan romme innenfor arbeidskonvolutten
Maksimal konisk vinkel nødvendig, som avgjør om en stor konfigurasjon er nødvendig
Mål overflatefinish og om flere trimpass er en del av den tiltenkte prosessen
Materialtype og ledningsevne, siden noen materialer krever justerte utladningsparametere
Forventet produksjonsvolum og om ledningsforbruk eller syklustid er den største kostnadsdriveren
Kompatibilitet med eksisterende ledningsdiameter og dielektriske væskesystemer som allerede er brukt i butikken
Verktøy- og stansebutikker som regelmessig skjærer stansestanser og stansematriser prioriterer ofte avsmalningsevne og repeterbarhet ved posisjonering, siden disse delene ofte kombinerer rette vegger med vinklede avlastningsseksjoner. Formprodusenter som skjærer kjerne- og hulromsinnsatser har en tendens til å veie overflatefinishen tungt, fordi den trådkuttede overflaten kan være den endelige finishen eller kanskje bare kreve lett polering etterpå. Luftfarts- og medisinske komponentprodusenter jobber ofte med vanskelige legeringer og stramme dimensjonstoleranser, noe som legger vekt på kontrollsystemstabilitet og repeterbar trimpassytelse i stedet for rå førstepasseringshastighet.
Den mest pålitelige måten å velge en wire EDM-maskin på er å kartlegg de faktiske kravene til deltykkelse, avsmalning og finish mot en produsents oppgitte arbeidskonvolutt og avsmalningsområde før du sammenligner noen annen funksjon.
Forbedring av overflatefinish på tvers av påfølgende trimsnitt
Et av de mest praktiske konseptene for alle som evaluerer wire EDM maskin wire prosesser er forholdet mellom antall skjærepass og den resulterende overflatefinishen. En første, grovkuttet passasje fjerner generelt bulkmateriale raskt, men etterlater en relativt grov overflate, siden utladningsenergien som brukes for rask fjerning har en tendens til å etterlate større omstøpte merker. Etterfølgende trimpasseringer bruker gradvis lavere utladningsenergi og strammere forskyvninger, og forfiner overflaten for hver pass. Butikker planlegger vanligvis to til fire totale passeringer avhengig av finishtoleransen som vises på deltegningen. Diagrammet nedenfor illustrerer dette generelle forholdet ved å bruke en forenklet relativ ruhetsindeks i stedet for en spesifikk Ra-verdi knyttet til en hvilken som helst maskin eller materiale.
Det bratte fallet mellom passering en og passering to på dette diagrammet gjenspeiler det generelle mønsteret i wire EDM: Den største enkeltforbedringen i overflatefinish kommer vanligvis fra å legge til bare ett trimmepass etter det første grovkuttet. Hver ekstra passering etter det har en tendens til å gi en mindre inkrementell forbedring, og det er grunnen til at mange butikker stopper ved tre eller fire passeringer når de minkende returene oppveier den ekstra syklustiden. Denne trenden er mye diskutert i EDM-prosesslitteratur og reflekterer den underliggende fysikken til reduksjon av utladningsenergi i stedet for noen enkelt produsents spesifikke innstillinger. En grov første passasje bruker vanligvis høyere strøm og lengre pulsvarighet for å maksimere materialfjerningshastigheten, som iboende skaper et dypere omstøpt lag og grovere overflatetekstur. Trimpassering reduserer strømmen, forkorter pulsvarigheten og reduserer ofte forskyvningen mellom ledningsbanen og den ferdige profilen, noe som gjør at overflaten gradvis kan foredles uten å endre delens totale dimensjoner vesentlig. For deler med tett finish kan fire eller flere passeringer spesifiseres, mens deler beregnet for ytterligere sliping eller polering kanskje bare krever ett enkelt grovsnitt. Det er også verdt å merke seg at antall passeringer interagerer med konisk skjæring: På store maskiner kan det å opprettholde konsistent finish over en bratt vinkel kreve flere passeringer sammenlignet med et kutt med rett vegg med lignende tykkelse. Tråddiameter og strekkkonsistens påvirker også hvor forutsigbart en maskin konvergerer mot en målfinish over flere passeringer, siden enhver variasjon i trådposisjon mellom passeringer kan oppveie den tiltenkte etterbehandlingsfordelen. Butikker som logger faktisk målte Ra-verdier per pass for sine egne maskiner og materialer vil få et langt mer nøyaktig bilde enn noen generaliserte diagrammer, siden faktisk finish avhenger av dielektrisk renslighet, ledningstilstand og arbeidsstykkemateriale like mye som på antall passeringer. Til slutt bør kjøpere som sammenligner forbruket av wire EDM-maskinens ledninger huske at flere trimpass generelt betyr mer wire brukt per del, så krav til finish og wirekostnad bør vurderes sammen under prosessplanlegging.
Vanlige industrisektorer som bruker EDM-utstyr for trådskjæring
Wire EDM-adopsjon varierer meningsfullt etter bransje, i stor grad basert på hvor ofte en gitt sektor trenger presise profiler kuttet inn i harde eller vanskelige å bearbeide ledende materialer. Verktøy- og dysearbeid er fortsatt en av de vanligste bruksområdene, siden stanser, dyser og relatert verktøy ofte krever både herdede materialer og tette profiltoleranser. Formfremstilling følger nøye, spesielt for innsatser med kompleks indre geometri som ville være vanskelig å nå med konvensjonell fresing. Luftfart, medisinsk utstyr og bilverktøy avrunder de gjenværende betydelige brukstilfellene, hver med sin egen vekt på materialtype, toleranse og finish. Den relative bruksindeksen nedenfor er illustrativ, ment å formidle generelle prevalensmønstre som vanligvis er beskrevet i kilder i produksjonsindustrien i stedet for et presist markedsandelstall.
Verktøy- og dyseapplikasjoner scorer høyest på denne illustrative indeksen fordi verktøykomponenter i herdet stål er en nesten ideell match for wire EDMs styrker: prosessen håndterer herdede materialer uten verktøyslitasjeproblemer forbundet med konvensjonell skjæring, og den produserer de skarpe innvendige hjørnene som ofte trengs i dysesett. Formfremstilling følger nøye med av lignende årsaker, spesielt der en innsats har fine indre detaljer som ellers ville kreve flere konvensjonelle operasjoner eller spesialiserte elektroder for synke-EDM. Luftfarts- og bilsektorene viser sammenlignbar bruk i mellomklassen, vanligvis knyttet til spesifikke verktøy- og festekomponenter i stedet for å brukes på tvers av alle deler i disse bransjene. Medisinske utstyrsapplikasjoner, selv om de er mindre i totalt volum, involverer ofte strenge toleransekrav på små, intrikate komponenter, og det er grunnen til at wire EDM forblir relevant der selv ved relativt lavere bruksvolum. Det er verdt å merke seg at disse fem sektorene ikke er gjensidig utelukkende fra et butikkperspektiv, siden en enkeltråds EDM-maskin i en jobbbutikk kan betjene verktøy- og dørkunder den ene uken og luftfartsverktøykunder den neste. Sektorutbredelsen endrer seg også over tid ettersom materialer og deldesign utvikler seg, så en butikks faktiske kundemiks er en mer pålitelig guide til forventet maskinutnyttelse enn noe generalisert industrikart. Kjøpere som vurderer en wire EDM-maskingrossist eller -leverandør for et nytt kjøp, bør veie sin egen typiske delblanding tyngre enn generell industristatistikk når de spesifiserer maskinkapasitet. For en jobbbutikk som betjener flere sektorer, er allsidighet på tvers av tykkelsesområde og avsmalningsevne ofte viktigere enn å være smalt optimert for en industris typiske delprofil. Fordi verktøy- og form- og formfremstilling sammen representerer en stor andel av vanlige bruksområder, legger mange maskinprodusenter naturligvis vekt på disse brukstilfellene i produktdesign og konfigurasjonsalternativer. Likevel er den underliggende wire EDM-prosessen i seg selv stort sett material- og geometridrevet snarere enn industrispesifikk, noe som betyr at en godt konfigurert maskin generelt kan betjene flere sektorer uten å kreve separat dedikert utstyr for hver enkelt.
Detaljert sammenligning av Wire EDM-maskinkategorier
Sammenligning av wire EDM-maskinkategorier på tvers av flere kriterier samtidig bidrar til å klargjøre hvorfor ingen enkelt type er universelt å foretrekke. Radardiagrammet nedenfor plotter fem ofte refererte kriterier side om side for maskiner med middels hastighet, høy hastighet og stor avsmalning, ved å bruke en forenklet 0-10 relativ indeks for hver attributt. Denne typen multikriterievisning er ofte mer informativ enn et enkelt spesifikasjonsarknummer, fordi det viser avveiningene en butikk aksepterer når de velger en kategori fremfor en annen. Som med de tidligere diagrammene, er verdiene som vises, illustrerende og ment for generell orientering, ikke en erstatning for en spesifikk maskins dokumenterte spesifikasjoner. Å lese formen til hver polygon i stedet for et enkelt punkt har en tendens til å gi det klareste bildet av en maskinkategoris generelle profil.
Middels hastighet Høy hastighet Stort avsmalnende
Den middels hurtige polygonen strekker seg lengst langs skjærehastigheten og overflatefinishaksene, noe som stemmer overens med dens rolle som en generell maskin som balanserer multi-pass etterbehandling mot rimelig gjennomstrømning. Høyhastighetspolygonen viser sin bredeste forlengelse langs vedlikeholdsenkelheten, og gjenspeiler den relativt enkle frem- og tilbakegående ledningsbanen som mange butikker synes er lettere å betjene fra dag til dag. Den store avsmalnende polygonen strekker seg klart lengst langs konusevneaksen, noe som er akkurat det denne kategorien er designet for, selv om den viser en mer beskjeden avlesning på rå skjærehastighet. Ingen av de tre formene dominerer på tvers av alle fem aksene, noe som visuelt forsterker poenget om at maskinvalg er en avveiningsøvelse snarere enn et søk etter ett enkelt beste alternativ. Butikker som først og fremst trenger rettveggkapping med sterk overflatefinish, vil sannsynligvis finne den mellomhastighetsprofilen som er mest relevant for deres behov. Butikker som fokuserer på grovskjæring med høyt volum der finish håndteres nedstrøms, kan lene seg mot høyhastighetsprofilen i stedet. Butikker som jobber med stansedyser, ekstruderingsverktøy eller andre bratt vinklede komponenter vil generelt finne styrken til den store koniske profilen ved at en akse er viktigere enn dens relativt gjennomsnittlige ytelse andre steder. Stivhetspoeng er ganske nær på tvers av alle tre kategoriene i denne illustrasjonen, noe som gjenspeiler det faktum at wire EDM-maskiner generelt ikke trenger å motstå store skjærekrefter slik konvensjonelle fresemaskiner gjør, så strukturelle stivhetsforskjeller har en tendens til å vises mer i langsiktig posisjoneringsnøyaktighet enn i åpenbar avbøyning under skjæring. Det er verdt å huske at enhver spesifikk maskinmodell kan variere fra disse generaliserte kategoriprofilene avhengig av individuelle designvalg, kontrollsystem og byggekvalitet. Kjøpere oppfordres til å be om prøvekuttede prøver eller dokumenterte spesifikasjoner fra en leverandør av wire EDM-maskin for den aktuelle modellen i stedet for å stole utelukkende på sammenligninger på kategorinivå som denne. Brukt sammen med tabellen nedenfor, er denne radarvisningen ment å støtte en mer informert samtale med en produsent om hvilken konfigurasjon som best matcher en butikks faktiske delblanding.
Generell sammenligning av wire EDM-maskinkategorier på tvers av vanlige evalueringskriterier
Kriterium
Middels hastighet
Høy hastighet
Stortapende
Typisk konisk rekkevidde
Moderat
Begrenset
Utvidet
Felles finishstrategi
Flere trimpass
Enkel eller lett trim
Flere trimpass
Typisk ledningshåndtering
Gjensidig, gjenbrukt
Gjensidig, gjenbrukt
Gjensidig, gjenbrukt
Best egnet deltype
Generelle profiler
Grove kutt med høyt volum
Bratt vinkelverktøy
Ingen enkelt wire EDM-maskinkategori vinner på hvert kriterium; det riktige valget avhenger av hvilke ett eller to kriterier som betyr mest for din faktiske delblanding .
Vedlikehold og langsiktig vedlikehold av Wire EDM-utstyr
Konsekvent vedlikehold er generelt det som skiller en wire EDM-maskin som holder nøyaktigheten i årevis fra en som driver ut av toleranse for tidlig. Fordi prosessen avhenger av en ren dielektrisk væskebane, stabil trådspenning og presis trådføringsposisjonering, har rutinemessig oppmerksomhet på disse systemene en tendens til å være viktigere enn noen enkelt dramatisk reparasjon.
Overvåk dielektrisk væskeresistivitet og skift ut filtre på en vanlig tidsplan for å opprettholde stabile utladningsforhold
Inspiser trådføringer og diamantdyser med jevne mellomrom, siden slitasje her direkte påvirker posisjoneringsnøyaktigheten
Sjekk trådspenningskalibreringen for å holde skjæreatferden konsistent på tvers av passeringer
Rengjør trådmatingsbanen og strømforsyningskontaktene for å forhindre inkonsekvent strømtilførsel
Kontroller akseposisjoneringsnøyaktigheten med jevne mellomrom, spesielt etter betydelig flytting av maskinen
Hold den dielektriske tanken og spyledysene fri for oppsamling av rusk for å støtte stabile spyleforhold
Butikker som logger dielektrisk væsketilstand, filterbyttedatoer og periodiske nøyaktighetskontroller har en tendens til å fange drift tidligere, noe som generelt reduserer uplanlagt nedetid sammenlignet med en rent reaktiv vedlikeholdstilnærming. Spesielt trådføringsslitasje er lett å overse fordi effekten på delens nøyaktighet kan være gradvis snarere enn plutselig, så et fast inspeksjonsintervall er ofte mer pålitelig enn å vente på at et synlig problem skal dukke opp.
Plasseringsnøyaktigheten på en wire EDM-maskin opprettholdes gjennom rutinemessige kontroller av dielektrikum, trådføring og kalibrering snarere enn gjennom en enkelt engangsjustering.
Om POOSN – Professional Wire EDM Machine Manufacturer
Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. (POOSN) er en profesjonell produsent som spesialiserer seg på forskning, utvikling og produksjon av CNC Wire EDM-maskiner. Med mer enn 30 års produksjonserfaring har POOSN utviklet omfattende ekspertise innen wire EDM-teknologi og presisjonsmaskinering.
Vårt produktspekter dekker forskjellige wire EDM-løsninger, inkludert PSC-serien mellomhastighets Wire EDM-maskiner, DK60BC medium-speed Wire EDM-maskiner og DK77-serien høyhastighets Wire EDM-maskiner. Vi tilbyr også tilpassede maskinkonfigurasjoner for ulike arbeidsstykkestørrelser, materialer, tykkelser, avsmalningskrav og produksjonsvolumer.
POOSN driver et produksjonsanlegg på 13 703 m² med et profesjonelt team på ca. 80 ansatte, inkludert FoU-ingeniører og kvalitetskontrollpersonell. Vår produksjonsprosess dekker maskinering, maskinmontering, elektrisk integrasjon, testing og sluttinspeksjon for å sikre stabil maskinytelse før forsendelse.
Vi betjener støpeformprodusenter, maskineringsfirmaer, distributører og industrielle brukere i internasjonale markeder, med OEM- og ODM-tjenester tilgjengelig for spesifikke kundekrav.
Enten du trenger en Wire EDM-maskin for presisjonsformproduksjon, generell produksjon eller spesialisert konisk skjæring, kan POOSN anbefale en passende løsning basert på dine applikasjonskrav.
Å jobbe med en produsent som dekker middelshastighets-, høyhastighets- og storkoniske lednings-EDM-kategorier under ett tak kan forenkle innkjøp for butikker som håndtere et blandet utvalg av delgeometrier .
Ofte stilte spørsmål om Wire EDM-maskiner
Q1. Hva er en Wire EDM-maskin?
En Wire EDM-maskin bruker en kontinuerlig bevegelig elektrodetråd og kontrollerte elektriske utladninger for å kutte elektrisk ledende materialer. Den er mye brukt til støpeformer, dyser, presisjonsverktøy og komponenter som krever komplekse profiler og høy maskineringsnøyaktighet.
Q2. Hvordan fungerer en Wire EDM-maskin?
Maskinen fører en tynn elektrodetråd gjennom arbeidsstykket mens kontrollerte elektriske utladninger fjerner materiale. Dielektrisk væske avkjøler maskineringsområdet og spyler bort rusk, mens CNC-systemet kontrollerer skjærebanen.
Q3. Hvilke materialer kan en Wire EDM-maskin kutte?
Wire EDM kan kutte mange elektrisk ledende materialer, inkludert verktøystål, herdet stål, rustfritt stål, kobber, messing, aluminium, karbid og andre ledende legeringer. Kutteytelsen avhenger av materiale, tykkelse og maskineringsparametere.
Q4. Hva er forskjellen mellom Medium-Speed og High-Speed Wire EDM?
Medium-Speed Wire EDM-maskiner gir generelt en balanse mellom kutteeffektivitet, nøyaktighet og overflatefinish, noe som gjør dem egnet for generell maskinering og formapplikasjoner. High-Speed Wire EDM-maskiner fokuserer mer på kutteeffektivitet og produksjonsproduktivitet.
Q5. Hvor nøyaktig er en Wire EDM-maskin?
Maskineringsnøyaktighet avhenger av maskinstruktur, CNC-system, trådspenning, arbeidsstykkemateriale, tykkelse og maskineringsparametere. For applikasjoner som krever spesifikk nøyaktighet, bør kundene oppgi arbeidsstykketegning og krav slik at produsenten kan vurdere den passende maskinkonfigurasjonen.
Q6. Hvor lenge varer molybdentråd?
Molybdentrådens levetid avhenger av skjærehastighet, bearbeidingstid, arbeidsstykkemateriale, tykkelse, elektriske parametere og trådspenning. Regelmessig inspeksjon og riktig vedlikehold kan bidra til å opprettholde stabil maskineringsytelse og forlenge ledningens levetid.
Q7. Hvordan velger jeg riktig Wire EDM-maskin?
Vurder arbeidsstykkets materiale, tykkelse, størrelse, nødvendig nøyaktighet, overflatefinish, konisk vinkel og produksjonsvolum. Å gi disse spesifikasjonene til produsenten er den beste måten å velge en passende maskinmodell og konfigurasjon på.
Q8. Hvordan velger jeg en pålitelig Wire EDM-produsent?
Vurder produsentens produksjonserfaring, maskinkvalitet, produksjonsevne, kvalitetskontroll, teknisk støtte, tilgjengelighet av reservedeler og ettersalgsservice. En pålitelig produsent bør også kunne anbefale en maskin basert på dine faktiske applikasjonskrav.